
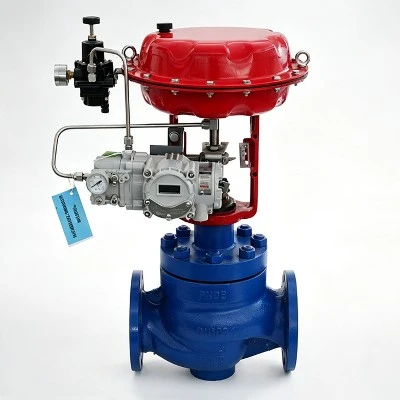

Високо{0}}контролни вентили се обично односе на контролне вентиле са радном температуром која прелази 450 степени. Основни изазови у материјалима и производњи су озбиљно термичко ширење и контракција које доводе до заглављивања компоненти и пузања материјала на високим температурама што узрокује пад механичких својстава.
Избор материјала за тело вентила мора бити одређен на основу температурне оцене: за окружења изнад 450 степени, морају се одабрати издржљиви материјали. За опсег од 450~600 степени (или 538 степени), обично се користи хром-молибден челик, као што је АСТМ А217 ВЦ9. За 600~1000 степени (или до 1035 степени), обично се користи нерђајући челик, као што је СУС310С, са контролисаним садржајем угљеника између 0,04% и 0,08%. За температуре изнад 1000 степени (или 750 степени), препоручује се употреба не-материјала отпорних на топлоту-за облоге (погодне за високе-примену на високим температурама до 1200 степени) или специјалних високо-температура, високе-{23}}кел-баседед аллоис Инцонел 625).
Материјали унутрашњих делова вентила (језгра вентила и седиште) су обично исти као и они за тело вентила. Да би се побољшала отпорност на хабање на високим температурама, заптивне површине се често прекривају тврдим легурама (као што је легура на бази кобалта-Стеллите 6).
Избор заптивних материјала укључује заптивке за паковање и заптивке седишта. Стандардно паковање од политетрафлуороетилена (ПТФЕ) је погодно само за апликације испод 200 степени; за апликације на средњим и високим температурама, потребно је флексибилно графитно паковање са одличном температурном отпорношћу до 600 степени или више. За заптивке седишта испод 500 степени, могу се користити меке заптивке као што је специјални композитни графит; изнад 500 степени, потребне су чврсте заптивке од метала-на-метал.
Кључни производни процеси су посебни процеси који обезбеђују поузданост на високим температурама. Када температура достигне 750 степени, може се користити процес заваривања за заваривање на седишту вентила како би се спречило цурење и ерозија на навојним спојевима. Тврде легуре (као што је Стеллите 6) се облажу на заптивне површине језгра вентила и седишта ради побољшања отпорности на хабање при високим{4}}температурама. Остали процеси обухватају вишестепену обраду језгра вентила за смањење притиска- и дизајн одвода топлоте за тела вентила и актуаторе прилагођене високим температурама (као што су хладњаци и омотачи за хлађење водом{8}).